

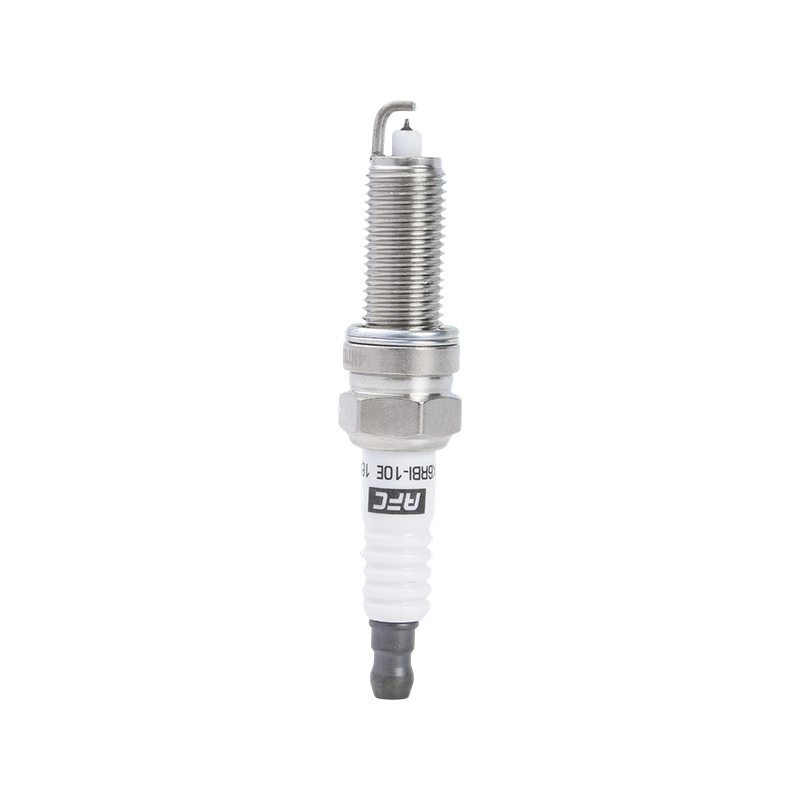
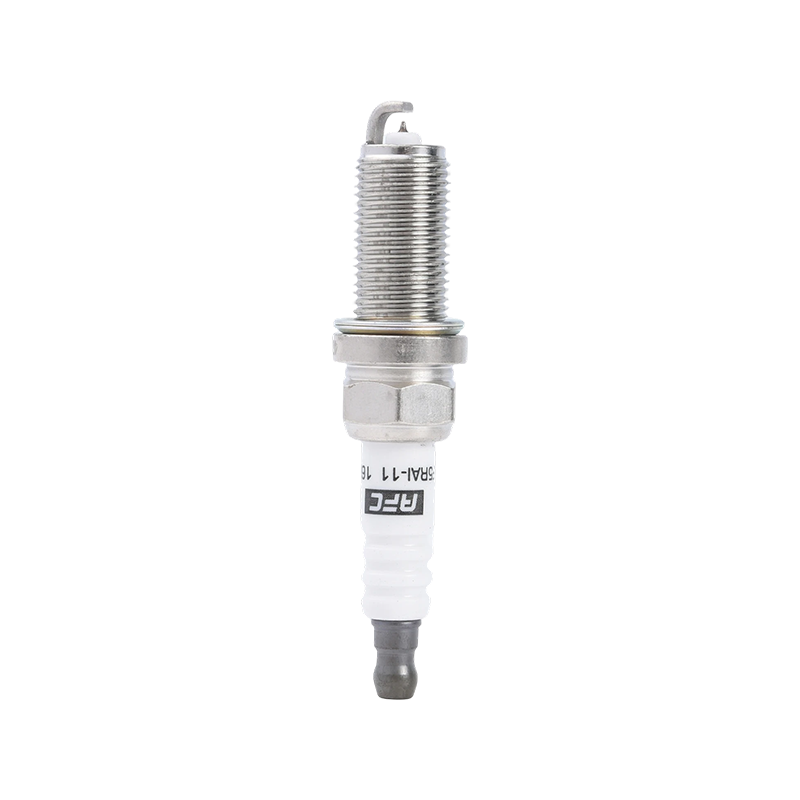
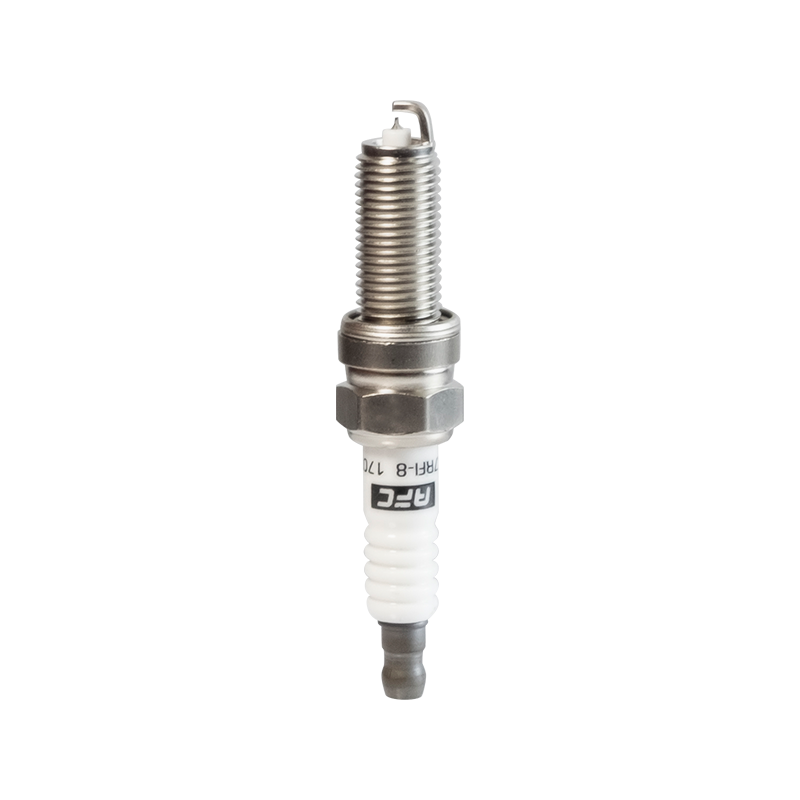
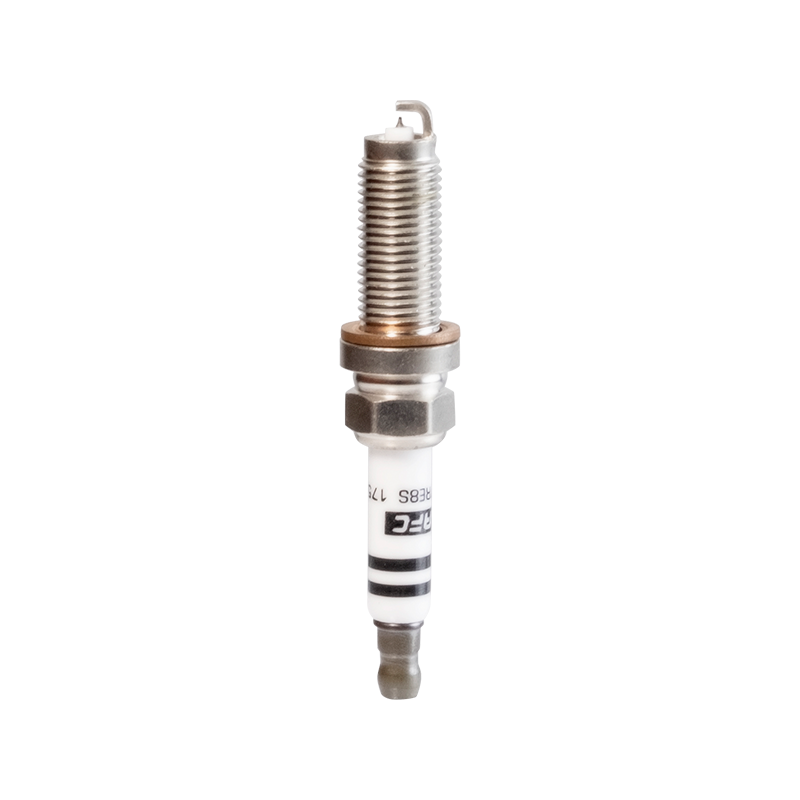
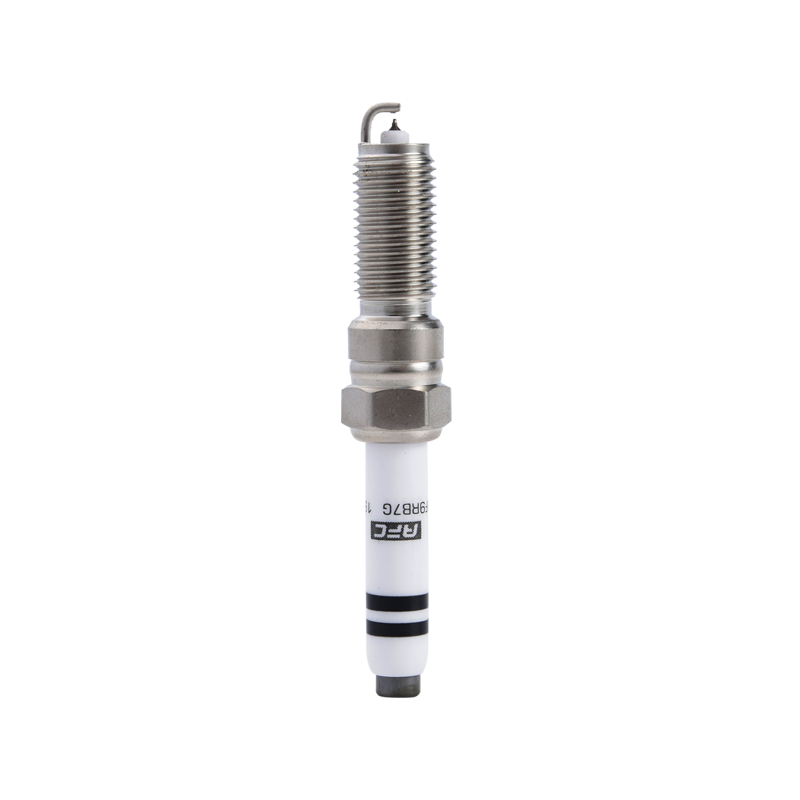
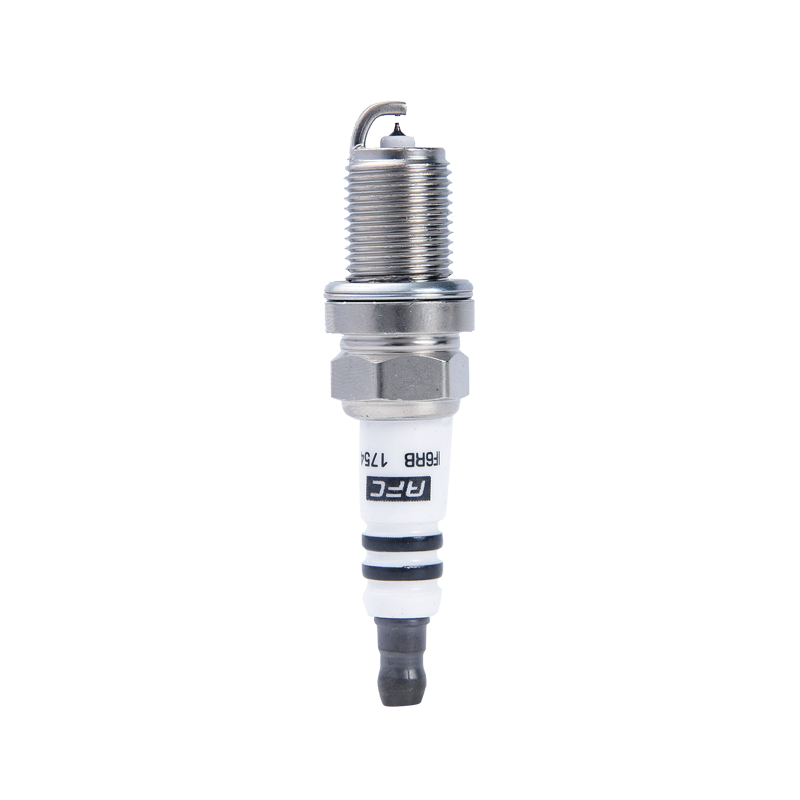
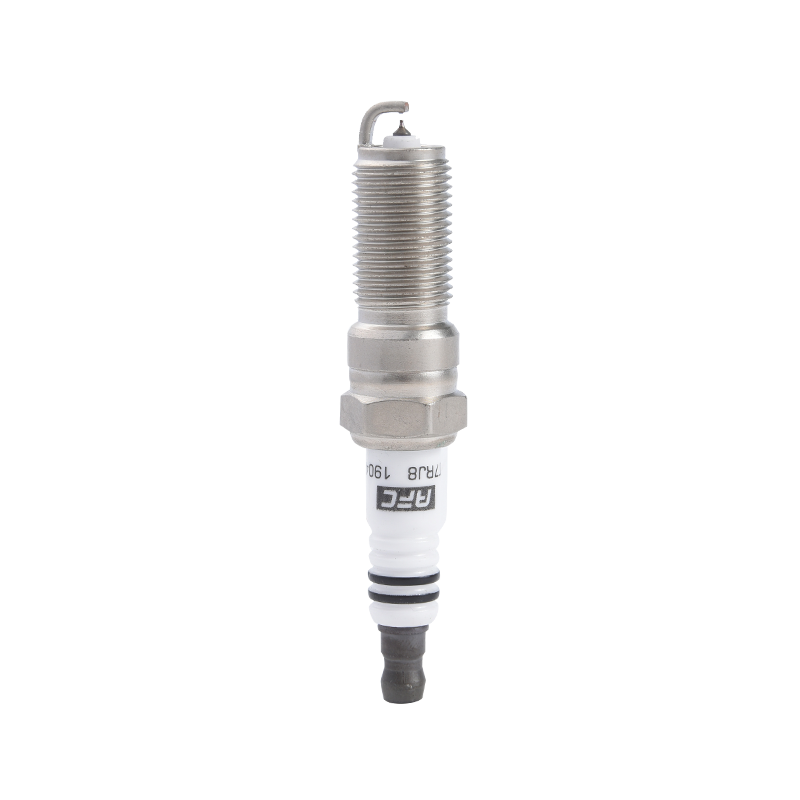
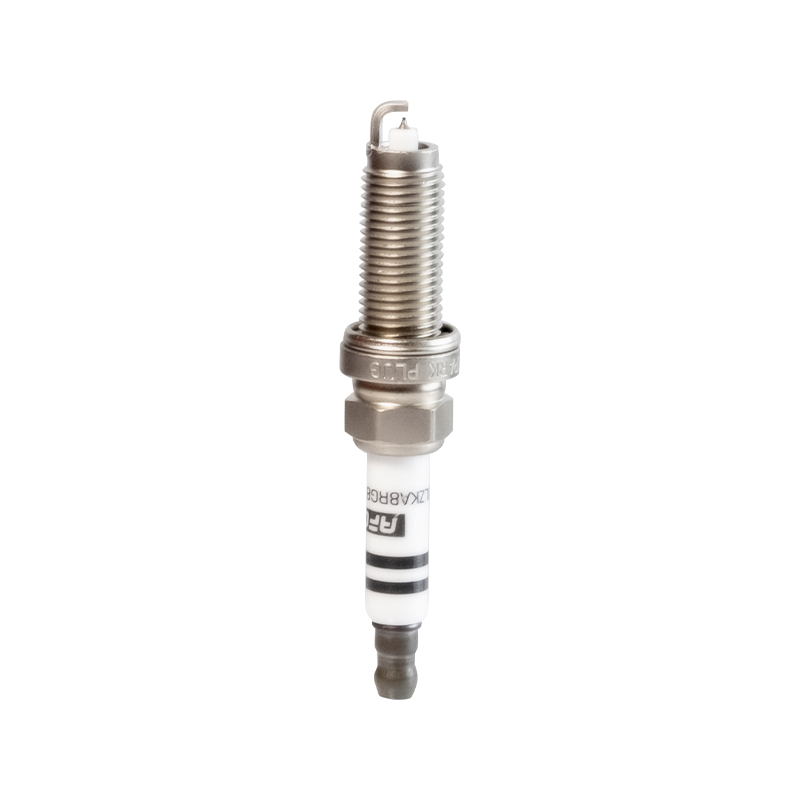
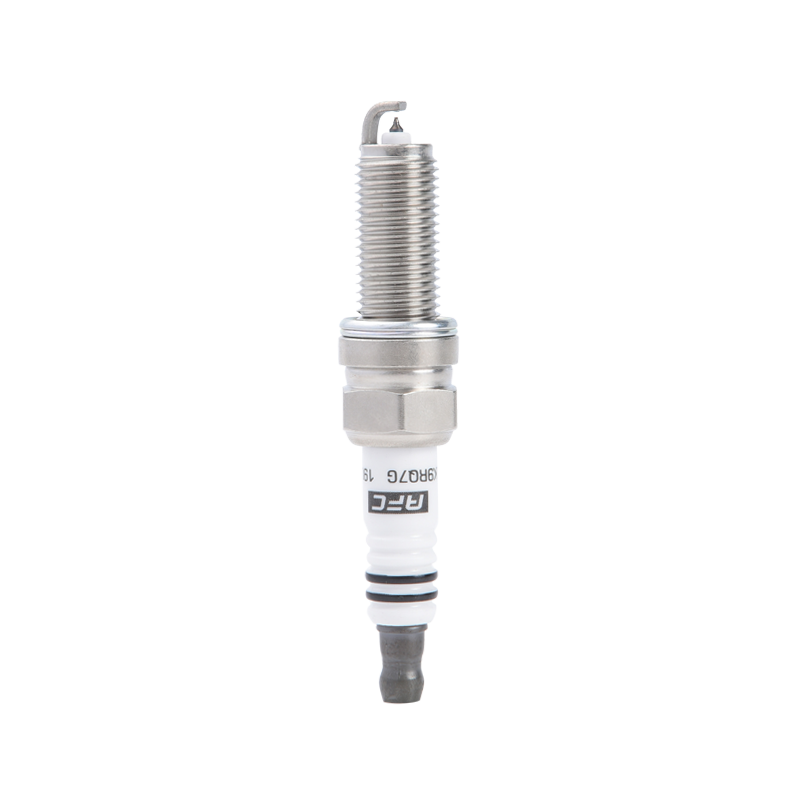
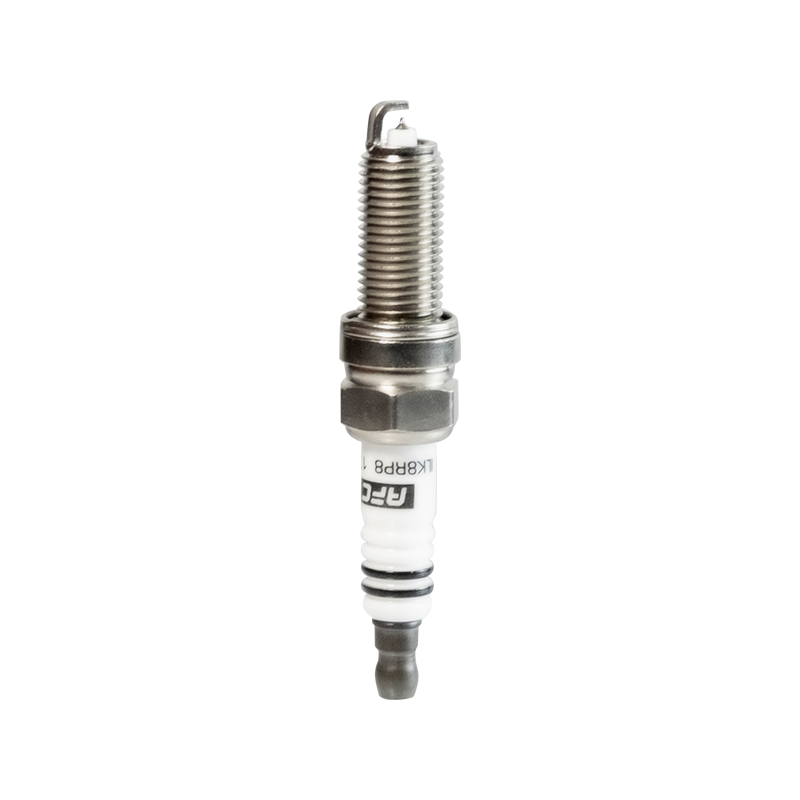
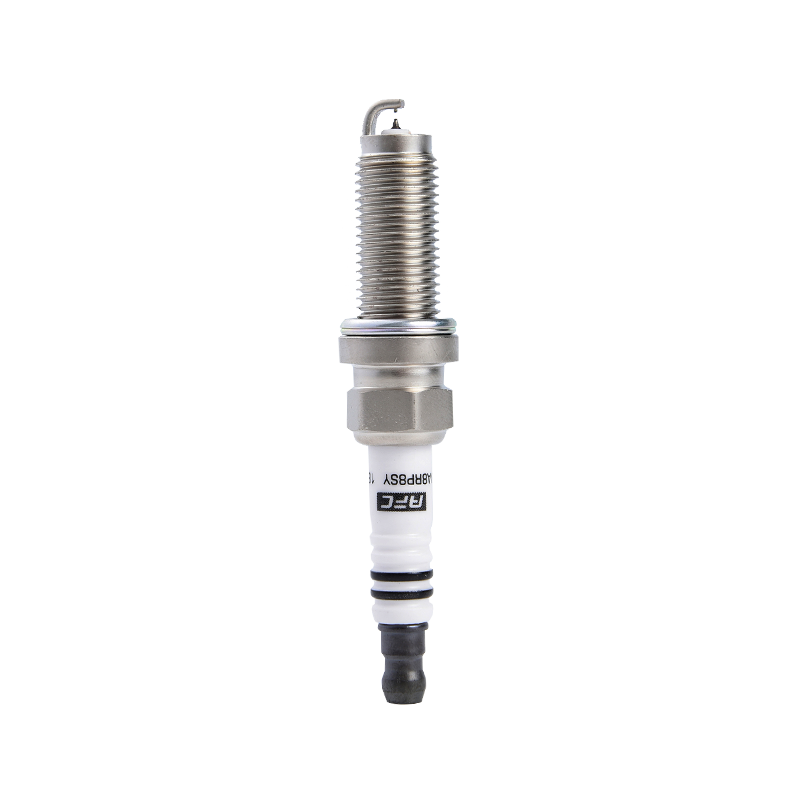
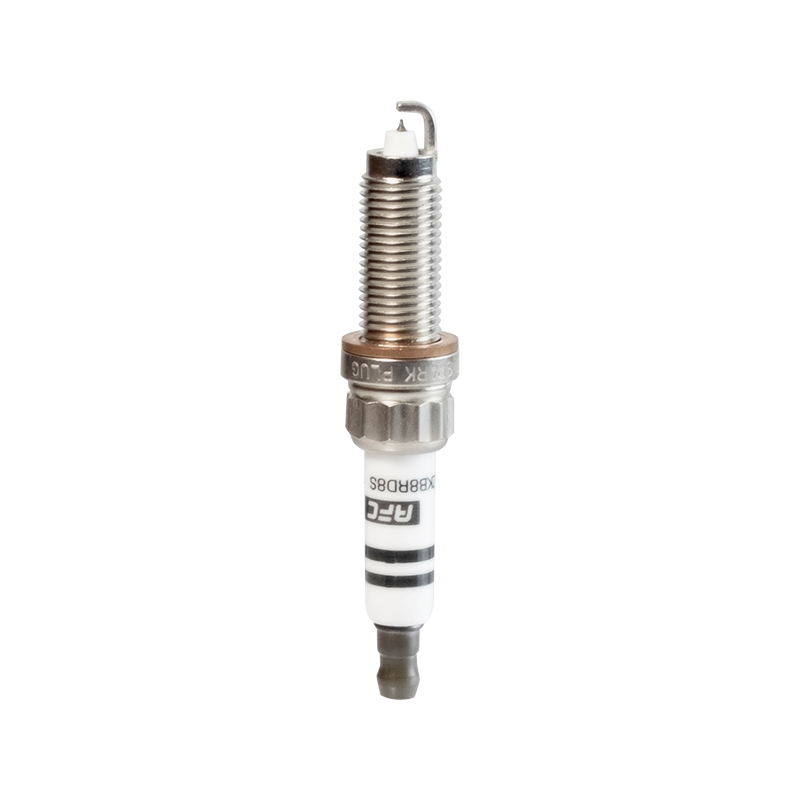

Koreanske køretøjer - fra kompakte sedaner til turboladede SUV'er - har opnået et globalt ry for stramme tekniske tolerancer og krævende tændingskrav. Den iridium tændrør til koreanske biler er blevet præcisionssvaret på disse krav: en komponent konstrueret omkring en ultrafin iridium-centerelektrode, der opretholder en ensartet forbrænding på tværs af høj-RPM koreanske drivlinjer. I modsætning til konventionelle kobber- eller platinalternativer leverer iridium-spidse propper en skarpere, mere koncentreret gnist, som koreanske OEM-ingeniører i stigende grad specificerer fra fabrikken - hvilket gør eftermarkedet og OEM iridium-segmentet til en af de hurtigst bevægende nicher i den globale tændrørsindustri.
Hvorfor koreanske motorer skubber tændrør til grænsen
Moderne koreanske drivlinjer - turboladede GDI-enheder, Atkinson-cyklushybrider og højkompression naturligt aspirerede firere - deler alle en egenskab: de stresser tændingssystemet hårdere end ældre motordesign. Cylindertrykket i turboladede koreanske motorer kan overstige 200 bar under forbrænding, en tilstand, der fjerner elektrodemateriale hurtigere fra konventionelle stik.
Iridiums smeltepunkt ligger på 2.446 °C — omkring 700 °C højere end platin — hvilket er grunden til, at materialet overlever disse forhold med minimalt elektrodeslid. Resultatet er stabil gnistenergi, der opretholdes over serviceintervaller, som koreanske bilproducenter ofte angiver ved 60.000–100.000 km for iridiumpropper mod 30.000–40.000 km for kobberækvivalenter.
Elektrodemateriale Smeltepunktssammenligning (°C)
Vigtige tekniske parametre for koreansk-fitment iridium-stik
Ikke alle iridium-stik passer til enhver koreansk motor. Gevindstigning, rækkevidde, varmeområde og elektrodegeometri skal matche topstykkets design præcist. Nedenfor er de mest almindelige specifikationsparametre, som købere og mekanikere bør verificere før installation.
| Parameter | Typisk rækkevidde (koreansk OEM) | Noter |
|---|---|---|
| Trådstørrelse | M12 × 1,25 / M14 × 1,25 | M14 dominerende i GDI-motorer |
| Trådrækkevidde | 19 mm / 26,5 mm | Bekræft pr. motorvariant |
| Iridium elektrode diameter | 0,6 mm – 0,8 mm | Finere spids = lavere nødvendig spænding |
| Varmeområde | 5 – 7 (varierer efter mærkeskala) | Turboladede motorer hælder koldere |
| Gap-indstilling | 0,7 mm – 1,1 mm | Forudindstillet fra fabrikken; ikke re-gab iridium tips |
| Serviceinterval | 60.000 – 100.000 km | Varierer efter kørselsforhold |
En regel, de fleste mekanikere overser: Gap aldrig en iridiumprop igen
Den fine iridiumspids - ofte kun 0,6 mm i diameter - brækker under den mekaniske belastning af et spalteværktøj. Stik ankommer forudindstillet. Justering af mellemrummet selv 0,1 mm på den forkerte måde kan afbryde elektroden og indføre metalfragmenter i forbrændingskammeret.
Turboladede koreanske motorer: Et særligt tændingsproblem
Turboladede GDI-motorer fundet i koreanske crossovers og performance sedans introducerede en sammensat tændingsudfordring: øget indsugningsladning plus direkte brændstofindsprøjtning betyder en slankere, tættere luft-brændstofblanding, der kræver højere tændingsenergi for at kunne fyre pålideligt. Koldstart ved lave omgivende temperaturer forværrer vanskeligheden yderligere.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD har brugt år på at udvikle turboladet speciel tændrørsteknologi specifikt til at imødegå disse forhold. Deres teknik fokuserer på at opretholde en stabil buedannelse under forhøjet cylindertryk, mens de modstår den aflejringsbesmudsning, som turboladede direkte-indsprøjtningsmotorer genererer lettere end portindsprøjtede ækvivalenter.
Iridium vs. kobberstik: Performance Radar
Fremstilling, der bakker op om påstandene
I tændrørsindustrien betyder afstanden mellem et specifikationsark og det, der rent faktisk kommer fra produktionslinjen, ofte mere end selve specifikationen. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD driver et standardværksted, der overstiger 12.000 kvadratmeter med flere fuldautomatiske produktionslinjer — en skala, der tillader processtyring stram nok til at holde de sub-millimeter tolerancer, som iridiumelektrodearbejde kræver.
Deres vedtagelse af moden japansk koldforseglingsteknologi og galvaniseringsprocesser er værd at bemærke i forbindelse med montering af koreanske biler: Koreanske OEM'er har historisk set trukket meget fra japanske produktionsprocesstandarder, så stik, der er produceret med lignende procesdisciplin, har en tendens til at integrere mere pålideligt i disse køretøjers tændingssystemer. Den nikkelbelagte skalfinish beskytter også mod gevindkorrosion, som koreanske bilejere i nordlige klimaer almindeligvis støder på ved stikskift med høje kilometertal.
Produktionsværkstedsstørrelse: Industrikontekst (kvm)
Proceskapaciteter, der oversættes direkte til produktkvalitet
- Fuldautomatiske produktionslinjer reducerer menneskelig håndteringsvariation ved iridiumspidssvejsning - det mest fejludsatte monteringstrin
- Kold tætningsteknologi lånt fra japansk procestradition sikrer, at den keramiske isolator-til-skal-samling forbliver gastæt under termisk cykling
- Nikkel plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- Flere komplette automatiske linjer tillader ensartet outputvolumen - afgørende for OEM-tier forsyningsforhold
Elektrodeslid over levetid: Iridium vs. konventionel
Elektrodeerosion er den primære nedbrydningstilstand i alle tændrør. Efterhånden som midterelektroden slides, stiger den spænding, der kræves for at affyre stikket, hvilket fører til fejltændinger og hård drift. Nedenstående diagram illustrerer den relative slidbane over en levetid på 100.000 km.
Illustrativ elektrodegab-væksthastighed — retningsbestemt sammenligning baseret på offentliggjorte materialeerosionshastigheder for hver elektrodetype.